
Materiale: Modificeret austenitisk højmanganstål
Karakteristika:Austenitisk (ikke-magnetisk) deformationshærdende stål med højt manganindhold. Det har meget høj styrke, duktilitet, sejhed og fremragende slidstyrke i de mest krævende anvendelser. Derudover har dette stål en meget lav friktionskoefficient, hvilket er meget vigtigt for slidstyrken – især i stål-mod-stål-applikationer. Dette stål trives under ekstreme slidforhold. Jo mere slag og hamring det udsættes for, desto hårdere bliver stålets overflade. Denne egenskab kaldes deformationshærdning. Det faktum, at materialet forbliver duktilt nedenunder, gør det til et yderst effektivt stål til bekæmpelse af slag og slid. Dette stål kan svejses med specielle elektroder med højt manganindhold. På grund af dette ståls deformationshærdende egenskaber egner det sig ikke til bearbejdning med konventionelle metoder.
Vores støberistandard:
| C1 | MN13% |
| C2 | MN13%CrMo |
| C3 | Mn13Cr2 |
| C4 | Mn18Cr2 |
| C5 | Mn18CrMo |
| C6 | Special Mn13%CrMo til metalknuserhammer, foring, sideplade |
| C7 | Special Mn13%Mo til bælteplader/klosko |
| C8 | Mn22%Cr2 |
| C9 | Mn24%Cr3 |
+ mere, hvilket afhænger af kundeforespørgsel.
Materiale:
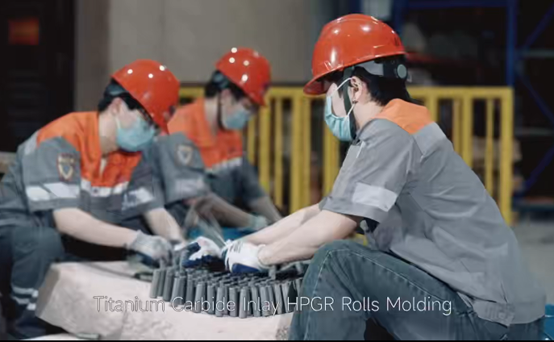
I: TIC-indlægsdele til kegleknuser, kæbeknuser, hammerknuser og spandtænder – Længere slidlevetid end 2 gange.
Sliddelene på knuseren, der anvendes i knuserlinjer, repræsenterer en nøglefaktor i anlæggets effektivitet. Med udviklingen af markedet for knusning har knusningen udviklet sig. Ved knusning af nogle superhårde sten opnår de traditionelle stålforinger med højt manganindhold ikke gode resultater og har en meget kort levetid, og udskiftningscyklussen for foringerne er også meget kort.
For at løse denne udfordring har ingeniører udviklet en ny serie af knuserforinger, TIC Inlay Wear Parts, med det formål at forlænge levetiden for disse værktøjer. De højkvalitets TIC-indlægssliddele fra vores støberi er fremstillet af en speciel legering, der sikrer en væsentligt forbedret økonomisk effektivitet og kan bruges i alle typer knuserserier.
II. Sliddele med forkromede indlæg til kæbeplader på kæbeknuser.
Indlagt armering: massive stænger med højt kromindhold (Cr26), høj hårdhed (HRC58-65), basismatrix: stål med højt manganindhold (Mn13cr2/Mn18Cr2/Mn22Cr2), fremragende slidstyrke mod granit, basalt, kvarts, jernmalm og andre skarpe hårde sten.
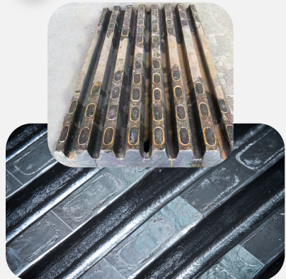
Over to indlægsmaterialer Arbejdsprincip
Vores ingeniører indlægger titankarbidstænger eller forkromede stange på foringens arbejdsflade. Når stenen kommer ind i knusekammeret, møder den først de hævede titankarbidstænger, som slides meget langsomt på grund af deres ultrahårdhed og slidstyrke. Samtidig, på grund af titankarbidstængernes beskyttende effekt, møder matrixen af det højmanganstål også langsomt stenen, og matrixen hærder langsomt.
Materiale: Legeret stål
Støbning af legeret stål erstålstøbningproces, der legeres med adskillige elementer i samlede mængder mellem 1,0 % og 50 vægt% for at forbedre dets mekaniske egenskaber. Legeringsstål opdeles i to grupper: lavlegeret stål og højlegeret stål. De legeringsstål, der anvendes i investeringsstøbning, er oftest lavlegeret stål.
Strengt taget er alt stål en legering, men ikke alt stål kaldes "legeret stål". De enkleste ståltyper er jern (Fe) legeret med kulstof (C) (ca. 0,1% til 1%, afhængigt af typen). Udtrykket "legeret stål" er dog standardbetegnelsen for ståltyper med andre legeringselementer, der bevidst er tilsat ud over kulstoffet. Almindelige legeringsstoffer omfatter mangan (den mest almindelige), nikkel, krom, molybdæn, vanadium, silicium og bor. Mindre almindelige legeringsstoffer omfatter aluminium, kobolt, kobber, cerium, niobium, titanium, wolfram, tin, zink, bly og zirconium.
I: Vores primære standard for legeret stålmateriale til gyratoriske konkave segmenter og vertikal fræsningsforing:
| INGEN. | Materiale | Hårdhed (HB) |
| HS40 | 36CrNiMoV | 275-425 |
| HS50 | 36CrNiMoV | 475-525 |
| HS55 | 36CrNiMoV | 525-575 |
| HS60 | 4Cr5NiMoV | 500-550 |
| HS65 | Cr15 | >600 |
| HS70 | Cr26 | >600 |
II:DHT (differentielt varmebehandlet) legerings-slibningshammer
Vores støberi udviklede højtydende martensitiske stålhamre til genbrugsmaskiner med enestående holdbarhed.
Denne hammer er perfekt til operationer, der ikke kan hærdes ordentligt til en manganhammer. I modsætning til en traditionel legeringshammer, der har den samme hårdhed i hele hammeren, er den anderledes hærdede legeringshammer blødere omkring stifthullet for at minimere slitage på hammerstiften og give tilstrækkeligt udbytte til at undgå deformation af hullet under brug. Højere hårdhed på slagkanten sikrer en god levetid.
Hårdhed på stifthul – BHN 330 – 390
Hårdhed på skærekant – BHN 530 – 650
Vælg det rigtige materiale til slagstangen på slagknuseren
Intet materiale passer til alle knusningsopgaver. Det er meget vigtigt at bruge det rigtige materiale til slagstænger for at kunne køre slagknuseren effektivt og sikkert.
Vi tilbyder en bred vifte af materialemuligheder til blæsestænger, der passer til anvendelser fra lav slitage til ekstrem slid.
Mangan stål
Manganstål med TIC-indsatser
Martensitisk stål
Martensitisk stål eller med keramik
Krom hvidt jern
Krom hvidt jern eller med keramik
Tilpasset slidløsning til blæsestang
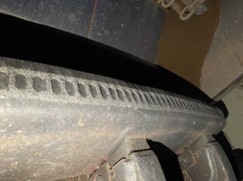
Vi kan tilbyde skræddersyede løsninger til blæsestange, der passer til specifikke anvendelser og slidforhold på stederne.
Angiv blot ansøgningsdetaljerne, så vender vores ingeniører tilbage til dig med det bedste forslag.
Materiale: Keramisk indlejret bimetallisk teknologi
Reducer nedetiden for slagknusere
 MMC Keramik Indlejret
En støbeteknologi, der indlejrer keramiske gryn i støbegodset i smeltet tilstand.
Den indlejrede keramik forbedrer i høj grad støbningens slidstyrke.
MMC-teknologi bruges til at fremstille slagstænger og slagplader med længere levetid til slagknusere.
 Bimetallisk
En slidteknologi, der kombinerer to forskellige typer metaller (altid forkromet med blødt stål) ved lodning. Den kombinerer den gode slidstyrke fra kromhvidt jern og den gode slagfasthed fra blødt stål.
Bimetallisk bruges til at fremstille sideplader og chucky-stænger med længere levetid til slagknusere.
Materiale: Kulstofstål
Vi støber primært reservedele til kæbeknusere, forbjælker, bagbjælker, vippeplader osv., såsom reservedele til kæbeknusere, keglerammer til kegleknusere, møllehoveder til SAG og AG-møller.
Kinesisk standard: GB/T11352-2009
| Ingen. | Materiale | Kemiske komponenter | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Mn | Si | P | S | Cr | Ni | Mo | Cu | DI-værdi | ||
| 1 | ZG230-450 (ZG25) | 0,30 | 0,90 | 0,60 | 0,035 | 0,035 | 0,35 | 0,40 | 0,20 | 0,40 | 1,00 |
| 2 | ZG270-500 (ZG35) | 0,40 | 0,90 | 0,60 | 0,035 | 0,035 | 0,35 | 0,40 | 0,20 | 0,40 | 1,00 |
| 3 | ZG310-570 (ZG45) | 0,50 | 0,90 | 0,60 | 0,035 | 0,035 | 0,35 | 0,40 | 0,20 | 0,40 | 1,00 |
+ mere, hvilket afhænger af kundeforespørgsel.